

Produktkonsultation
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *
Kommer från Kina, marknadsföring till världen.
Det börjar vanligtvis med ett avvisat kast. En köpare godkänner ett prov av vit PVC-limfilm, den första produktionsrullen skrivs ut rent, men den tredje rullen visar fläckvis vidhäftning efter stansning. Limformeln ändrades inte. Beläggningslinjen drev.
Rullbeläggningsteknologier avgör hur enhetligt en funktionell beläggning appliceras på ett flexibelt underlag. Allt som en materialföreskrivare så småningom mäter - vidhäftning, opacitet, flamskydd, stansningsbeteende, åldringsbeständighet - fixeras på beläggningslinjen innan produkten lindas tillbaka till sin slutliga rulle.
Kärnslutsats: det finns ingen universell bästa beläggningsmetod. Slitsform och gravyr ger de snästa toleranserna för precisionsfilmer; smältbeläggning applicerar lösningsmedelsfria limskikt med hög hastighet; kniv-över-rulle är fortfarande ett praktiskt alternativ för tjocka, mindre krävande beläggningar. Matcha metoden med funktionen — och verifiera leverantörens beläggningsdata, inte bara provet.
En rullbeläggningslinje är ett kontinuerligt system som mäter en flytande eller smält beläggning på ett flexibelt substrat. Substratet lindas av, passerar genom ett beläggningshuvud, färdas genom en torknings- eller härdningszon och återlindas. Den kritiska skillnaden mellan teknologier ligger i hur beläggningen mäts.
Fördoserade metoder ställer in beläggningens tjocklek innan vätskan vidrör banan. Spårform, gravyr och gardinbeläggning tillhör denna grupp, och de ger de snästa toleranserna. Självmätande metoder applicerar ett överskott och tar sedan bort det med ett blad, en stav eller ett rullnyp. Beläggning av kniv-över-rulle och doseringsstav följer denna princip — enklare och billigare, men med större variation.
Slot-die beläggning
En fördoserad metod som extruderar en exakt vätskevolym genom ett smalt munstycke på banan. Typisk tolerans är ±2–3 %, och den hanterar viskositet upp till tiotusentals mPa·s. Vanligt för tryckkänsliga lim, batterifilmer och optiska lager.
Gravyr beläggning
En graverad cylinder tar upp beläggningen från en kastrull och överför den direkt till underlaget. Utmärkt för lösningsmedelsbaserade system med låg viskositet, med tolerans runt ±2 %. Används i termiskt papper, syntetiskt papper och etikettpapper.
Smältbeläggning
Ett 100 % fast lim smälts och appliceras vid förhöjd temperatur och kyls sedan för att bilda den slutliga bindningen. Ingen torkugn krävs, så linjehastigheten ökar och energianvändningen minskar. Detta är vägen bakom produkter som varmsmältadhesiv film av dubbel silikon används vid industriell laminering.
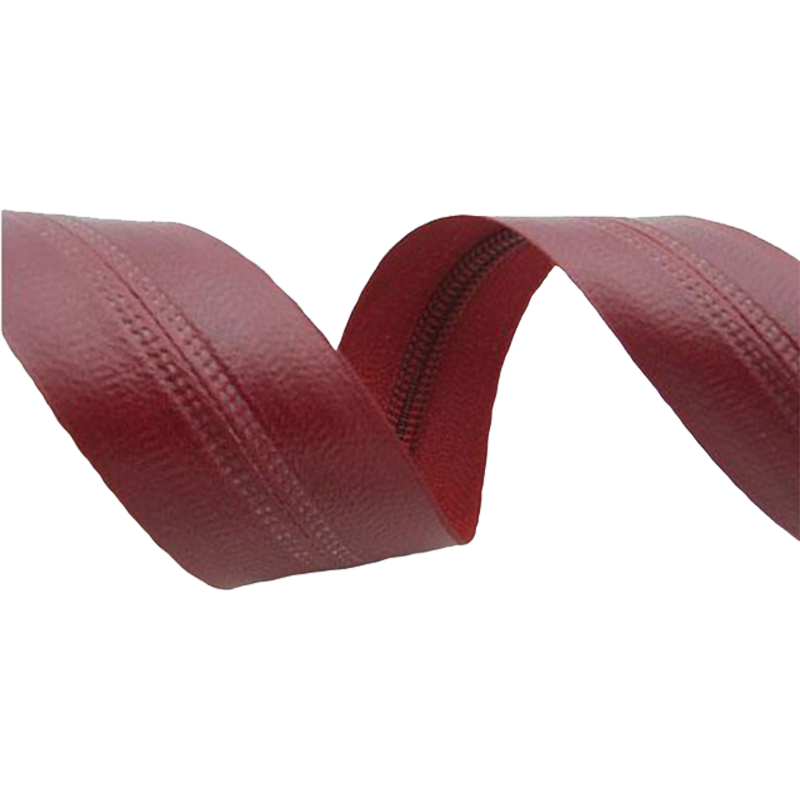 Grossist YH-TFTR 50# Dual-Silicone Hot Melt Adhesive Film Suppliers, Company - Yanhe är Kinas grossistleverantörer av YH-TFTR 50# Dual-Silicone Hot Melt Adhesive Film och YH-TFTR 50# Dual-Silicone Hot Melt Adhesive Film ... Visa produkt →
Kniv-över-rulle-beläggning
Ett knivgap styr hur mycket beläggning som finns kvar på banan. Enkel, robust och klarar tunga pälsvikter, men toleransen är bredare med ±5–10 %. Lämplig för mastik, ljuddämpande lager och andra förlåtande applikationer.
Jämförelsen nedan visar typiska driftfönster. Faktiska värden skiftar med beläggningskemi, substrat och linjekonfiguration, så behandla dem som planeringsdata snarare än garantier.
Läs toleranskolumnen noggrant. En ±2 % tolerans på en 50 µm beläggning betyder ett ±1 µm fönster. Vid ±10 % kan samma beläggning variera med ±5 µm — tillräckligt för att förvandla en flamskyddsfilm från ett klart pass till ett gränsöverskridande fel i ett UL 94 VTM-0-test.
Rullbelagda filmer når nästan alla industrisektorer, men ett fåtal applikationer dominerar volymen. Uppdelningen nedan är en praktisk bild av var belagda funktionsfilmer konsumeras idag.
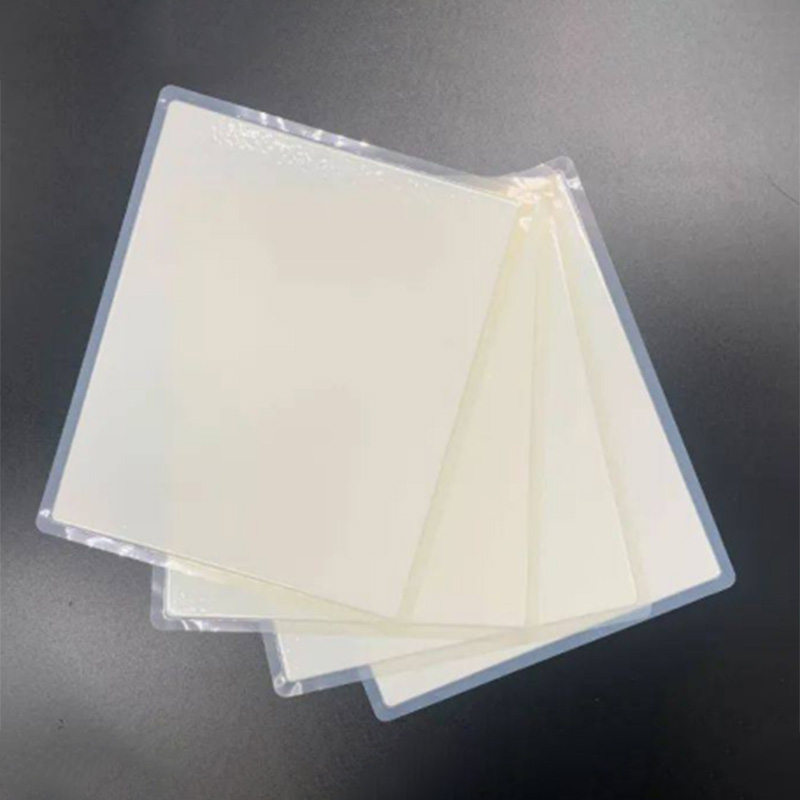
Etikettmaterial är fortfarande det största försäljningsstället. Ansiktsmaterial som termiskt papper, pärlemorskimrande syntetiskt papper och självhäftande PVC-film får sina lim och toppbeläggningar på rulllinjer. Ett material som vårt ren vit PVC självhäftande film måste hålla en konsekvent beläggning så att utskrift, stansning och dispensering går utan överraskningar.
 Grossist SVLW 80#E(W) Pure White Base PVC Adhesive Film Suppliers, Company - An Yanhe är Kinas grossistleverantörer av SVLW 80#E(W) Pure White Base PVC självhäftande film och SVLW 80#E(W) Pure White Base PVC Adhesive Film Comp... Visa produkt →
Det snabbast rörliga segmentet är energilagring. Funktionella filmer för batteripaket – aerogel flamskyddande förpackningsfilmer, CCS varmpressande filmer och PI härdfilmer – är beroende av beläggningsteknologier som bibehåller snäva toleranser samtidigt som de levererar flamskydd och värmebeständighet. Den vit aerogel flamskyddad förpackningsfilm klassad VTM-0 är ett bra exempel på ett rullbelagt säkerhetsskikt som inte får utveckla tunna fläckar.
 Grossist YH-TFW 36# 14 VTM-0 Vit Aerogel Flamskyddsmedel Förpackningsfilm Suppl Yanhe är Kinas grossistleverantörer av YH-TFW 36# 14 VTM-0 White Aerogel Flame Retardant Packaging Film och YH-TFW 36# 14 VTM-0 White Aerogel... Visa produkt →
Industriella band och kompositer avrundar bilden. Dubbelsidiga tejper, smältfilmer och fiberglasfiltar av aluminiumfolie kombinerar beläggning och laminering för att ge vidhäftning, isolering och mekanisk styrka i en enda konstruktion.
Broschyrer anger hastighet och tjocklek. Vad de sällan visar är beläggningsviktlikformighet - variationen i beläggningsmassa över banans bredd och längs dess längd. Detta nummer styr hur det färdiga materialet beter sig på en kunds linje.
Diagrammet nedan visar typiska pälsviktsvariationer (CV%) efter metod; lägre är bättre.
En slitsformslinje som löper med 1,5 % CV på en 25 g/m² självhäftande beläggning håller sig inom ungefär ±0,4 g/m². En kniv-över-rullningslinje med 8 % CV kan glida med ±2 g/m² — tillräckligt för att ändra fläkhållfastheten märkbart eller skapa fläckar på en tryckt etikett. För känsliga applikationer, begär beläggningsviktsdata från flera positioner över rullens bredd, inte bara från framkanten.
Hos oss beläggningsverkstad , beläggningsvikten mäts rutinmässigt och spåras mot batchspecifikationen, så en kund som beställer 5 000 meter får samma beläggningsprofil som det godkända provet.
Börja med produktkravet, inte beläggningsmaskinen. Sekvensen nedan speglar det tillvägagångssätt som våra ingenjörer använder när en kund tar med en ny yta eller en ny funktion till bordet.
Ange önskad prestanda: vidhäftningsnivå, avtagbarhet, flamskydd, temperaturbeständighet, tryckbarhet eller motståndskraft mot vatten och kemikalier. Funktionen bestämmer beläggningsfamiljen - akryl- eller gummibaserat lim, smältlim, silikonsläppning eller en funktionell topplack.
Snävare pälsviktstoleranser ökar produktionskostnaderna. Ett enkelt permanent etikettklister behöver kanske inte precision i formen; en batterisäkerhetsfilm gör det. Definiera den tolerans du kan leva med innan du jämför offerter.
Ytenergi, grovhet och värmebeständighet hos substratet - PET, PVC, syntetiskt papper, glasfiberduk eller aerogel - allt begränsar processen. Beläggningen måste väta banan jämnt och överleva torknings- eller härdningsprofilen utan deformation.
Inget datablad ersätter ett pilottest. A anpassad beläggning och laminering prov avslöjar hur materialet beter sig vid tryckning, stansning, dispensering eller termisk montering. Utvärdera skalvidhäftning, åldrande och miljöbeständighet innan du godkänner materialet.
Inspektera hur rullarna underhålls, hur pälsens vikt registreras och hur proverna testas. Ett UL-listat lim eller en flamklassificering VTM-0 är endast meningsfullt om produktionslinjen kan hålla de villkor under vilka certifikatet utfärdades.
Rullbeläggning är mekanisk och mekaniskt slitage visar sig på banan. Slitna rullytor, felinriktade nyp, uppbyggnad av torkad beläggning och lagerspel skapar ränder, hopp och band. En seriös producent håller ett dokumenterat underhållsschema. I vår beläggningsverkstad rengörs, inspekteras och kalibreras rullar i en fast cykel så att kvaliteten inte glider mellan beställningarna.
Köpare i elektronik- och batteriförsörjningskedjor bör be om UL-listade lim, VTM-0 eller motsvarande flamklassificering och RoHS- eller REACH-dokumentation. En leverantör som listar dessa på ett datablad men inte kan ta fram testprotokollet är en risk. Be om protokollet, och om möjligt, bevittna ett test i labbet.
Rullbeläggningstekniker är bryggan mellan en kemisk formulering och ett pålitligt industriellt material. Metoden som väljs på en produktionslinje avgör om en etikett håller i ett kallt lager, om en batterifilm motstår lågor och om en tejp fungerar under en sammansättnings livslängd. Köpare som förstår processen bakom materialet är de som får konsekventa rullar, beställning efter beställning. Det är standarden som Anhui Yanhe New Material håller för på varje rulle vi skickar.
Högtemperatur silikontejp: temperaturklassificeringar, applikationer och hur man väljer
Blåsta polyuretanfilmer vs termoplastiska polyuretanfilmer (TPU): Hur man väljer
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *
