

Produktkonsultation
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *
Kommer från Kina, marknadsföring till världen.
A smältlimfilm är ett termoplastiskt bindningsskikt som är fast vid rumstemperatur, smälter till en flytande vätska vid upphettning och sedan snabbt åter stelnar vid kylning för att skapa en strukturell eller semistrukturell bindning. Den avgörande egenskapen som skiljer den från flytande lim och tryckkänsliga tejper är att den är 100 % fast, lösningsmedelsfri och kräver ingen härdning eller torktid . Bindningen bildas enbart genom en termisk fasförändring. Detta gör smältfilmer unikt lämpade för höghastighetslamineringsprocesser, känsliga substrat som inte tål lösningsmedel och applikationer som kräver enhetliga, hålfria bindningslinjer med exakt tjocklekskontroll. De vanligaste baspolymererna är eten-vinylacetat, polyolefin, termoplastisk polyuretan och polyamid, var och en konstruerad för ett specifikt bindningstemperaturintervall och substratkompatibilitetsprofil.
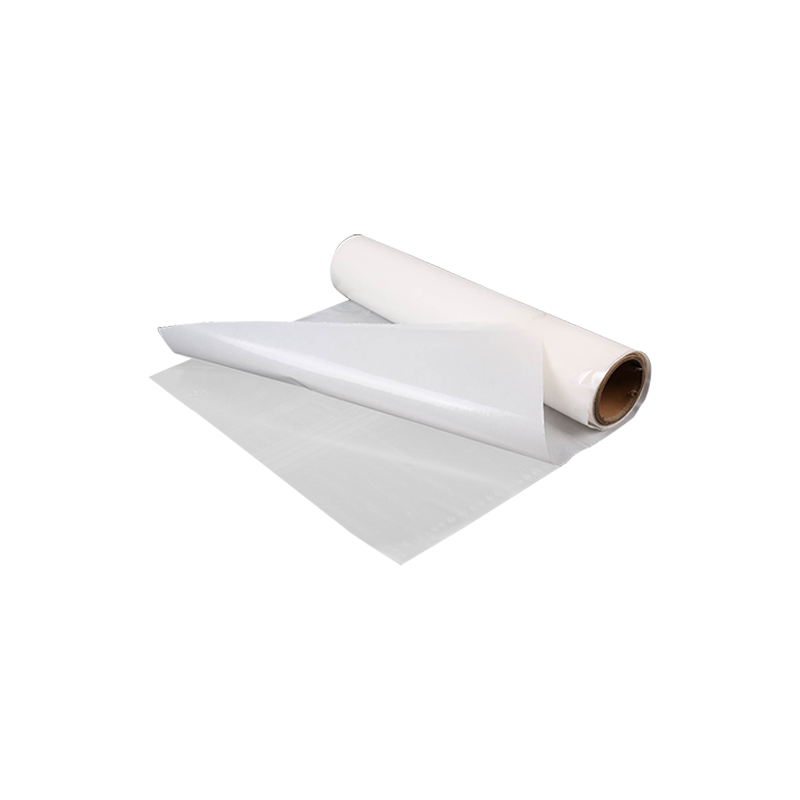
Smältfilmsbindningsprocessen är en termisk cykel i tre steg. Först värms filmen upp över sin smältpunkt, vanligtvis till en temperatur mellan 80°C och 180°C beroende på polymertyp. Vid denna temperatur sjunker viskositeten dramatiskt - ofta till värden i intervallet 5 000 till 50 000 centipoise - vilket låter det smälta limmet flyta och väta substratytan. För det andra tränger det smälta limmet igenom ytojämnheter, porer och textilfiberbuntar, vilket skapar mekanisk sammanlåsning. För det tredje, när värme avlägsnas, återkristalliserar eller förglasar polymeren, fångar den sammanlåsta strukturen och överför mekanisk belastning över den bundna gränsytan.
Det som skiljer smältfilmer från andra limformer är den enhetliga, förformade tjockleken. Filmen tillverkas till en exakt mått, vanligtvis från 20 till 200 mikron och denna mätare bibehålls över hela bindningslinjen. Det finns inga tunna fläckar, inga tomrum från lösningsmedelsavdunstning och ingen utpressning vid kanterna. För applikationer som textillaminering eller membranbindning i utomhuskläder, översätts denna konsistens direkt till garanterade vattentäta tätningar och förutsägbara värden för andningsförmåga.
Polymerstommen bestämmer varje kritisk prestandaparameter: mjukningspunkten, den kemiska resistensen, flexibiliteten vid låg temperatur och substratkompatibiliteten. Att välja fel kemi för slutanvändningsmiljön är den vanligaste orsaken till limfel. Tabellen nedan kartlägger de fyra huvudsmältfilmstyperna till deras typiska applikationskuvert.
| Polymer typ | Typiskt smältområde | Nyckelstyrka | Primär begränsning | Vanliga applikationer |
|---|---|---|---|---|
| EVA (etylen-vinylacetat) | 65-95°C | Bred vidhäftning, låg kostnad, snabb härdning | Dålig lösningsmedelsbeständighet, begränsad användning vid hög temperatur | Skor, tyglaminering, förpackning |
| Polyolefin (PP/PE-baserad) | 110-150°C | Utmärkt kemikaliebeständighet, lätt | Kräver ytbehandling på många underlag | Bilinteriördelar, medicinska förpackningar |
| TPU (termoplastisk polyuretan) | 100-160°C | Hög elasticitet, nötningsbeständighet, tvätthållbar | Högre kostnad, fuktkänslig före bearbetning | Sömlösa kläder, utomhusutrustning, medicinska plagg |
| Polyamid (PA / Nylon) | 110-160°C | Värmebeständig, kemtvättbar, styv bindning | Styv bindningslinje, kan kännas stel mot huden | Plaggs mellanfoder, bilklädsel |
| PES (Co-polyester) | 120-160°C | Utmärkt vidhäftning till PET, tvättsnabb | Hög bearbetningstemperatur, smalt substratintervall | Polyestertyglimning, industriell filtrering |
Inom en enda polymerfamilj justeras prestanda genom att justera Melt Flow Index (MFI). MFI mäter hur många gram polymer som flyter genom en standardiserad form på 10 minuter under en specificerad temperatur och vikt, enligt ASTM D1238. En hög MFI-film, med värden över 50 g/10 min, är flytande och tränger djupt in i porösa substrat som vävda textilier, vilket skapar en stark mekanisk bindning. En film med låg MFI, under 10 g/10 min, förblir mer trögflytande och stannar på ytan och bildar ett spaltfyllande lager som fungerar bra för släta, icke-porösa substrat som metall- eller filmlaminering.
Öppen tid – fönstret mellan filmens smältning och bindningsstyrkan som börjar byggas genom kylning – är en annan processkritisk parameter. För manuella uppläggningsoperationer, en längre öppettid på 20 till 60 sekunder tillåter operatören att flytta om delar. För kontinuerlig laminering med hög hastighet är en kort öppningstid under 5 sekunder önskvärt eftersom det möjliggör omedelbar nedströms bearbetning. Öppningstiden styrs av bredden på smälttoppen i polymerens differentialavsökningskalorimetrikurva; en skarp, smal smälttopp ger en kort öppen tid, medan ett bredare smältområde förlänger den.
Smältlimsfilm aktiveras genom samtidig applicering av värme och tryck. Det specifika maskineriet beror på produktionsvolymen och geometrin hos de delar som limmas. Varje metod ger en annan termisk profil, och filmkvaliteten måste anpassas till uppvärmningsmetoden för att uppnå full bindningsstyrka utan termisk försämring.
Detta är den vanligaste industriella metoden. Filmen är inklämd mellan de två substraten och passerar genom ett upphettat nyp eller en kontinuerlig bandpress. Temperatur, tryck och uppehållstid kontrolleras exakt. Bandlaminatorer kan köras kontinuerligt med hastigheter som överstiger 10 meter per minut för tunna EVA-filmer som binder tygskikt. Den kritiska parametern är temperaturen vid förbindningslinjen, inte bara värmarens börvärde. Substratens termiska motstånd innebär att filmtemperaturen släpar efter plattans temperatur. Ett termoelement inbäddat i en testlamineringskörning är det mest pålitliga sättet att kalibrera det faktiska bearbetningsfönstret.
För skurna delar, skosulor eller mellanfoder är filmen förskuren till form och aktiveras i en uppvärmd valspress. Pressen levererar högt tryck — upp till 3 till 5 bar (0,3 till 0,5 MPa) – vilket tvingar den smälta filmen till intim kontakt med substratet. Denna metod är standarden för tåhättor och häldiskar för skor, där en förskuren polyamid- eller EVA-filminlägg placeras mellan det övre materialet och den förstärkande komponenten och smälts samman i en enda presscykel som varar 15 till 45 sekunder.
I tekniska ytterkläder och medicinska skyddsplagg skärs smältfilmer till smala tejper och appliceras över sydda sömmar av en varmluftstejpförseglingsmaskin. Maskinen riktar en stråle av uppvärmd luft mot tejpen och tyget samtidigt och smälter filmen omedelbart innan en tryckrulle bäddar in den i sömmen. TPU är den dominerande kemin för denna applikation eftersom den resulterande förseglade sömmen åtminstone måste överleva 40 tvättcykler vid 60°C utan att läcka, samtidigt som flexibiliteten att sträcka med tyget bibehålls.
Bindningen till substratet bildas genom en kombination av mekanisk sammanlåsning och specifik vidhäftning - polära interaktioner, vätebindning eller, i vissa reaktiva formuleringar, kovalent bindning. Den allmänna regeln är att smältfilmen måste ha en ytenergi som är lägre än substratets ytenergi vid bindningsögonblicket. Polyolefinfilmer, med sin inneboende låga ytenergi av cirka 30 dyn/cm , binder dåligt till någonting om inte substratet är förbehandlat med koronaurladdning, plasma eller flambehandling för att höja dess ytenergi över 38 dyn/cm.
TPU- och EVA-filmer är mer förlåtande på grund av deras polära acetat- och uretangrupper, som bildar vätebindningar med hydroxyl- och karbonylgrupper på substrat som läder, bomull och polyuretanbelagda tyger. Men kontaminering är fienden till all smältlimning. Även fingeravtrycksoljor kan skapa ett svagt gränsskikt som orsakar uppenbar vidhäftning som misslyckas under belastning. En avtorkning med isopropylalkohol och en ren, luddfri trasa omedelbart före laminering är den minsta ytförberedelsen för varje kritisk bindning.
Smältlimfilmer är kemiskt stabila vid lagring jämfört med flytande reaktiva lim, men de är inte immuna mot åldrande. De primära nedbrytningsmekanismerna är oxidation av polymerstommen – särskilt i omättade EVA-kvaliteter – och fuktabsorption, särskilt av TPU och polyamid. Speciellt TPU-filmer är hygroskopiska: de absorberar atmosfärisk fukt som, när filmen värms över 100°C, förångas och skapar bubblor, hålrum och en svag, skummande bindningslinje. Oöppnad, fuktbarriärförpackad TPU-film har normalt en hållbarhetstid på 12 månader från tillverkningsdatum . När den öppnats ska filmen användas inom 24 till 48 timmar om den inte förvaras i ett torrt skåp med en daggpunkt under -30°C.
Polyolefinfilmer är de mest lagringsstabila och motstår både oxidation och fuktupptagning. Polyamidfilmer motstår oxidation bra men absorberar fukt ännu mer aggressivt än TPU. En polyamidfilm som exponeras för omgivande luftfuktighet under en dag kan innehålla tillräckligt med vatten för att synbart skumma under aktiveringen. Förtorkning av filmrullen i en torktumlare kl 60°C i 4 till 6 timmar före bearbetning är en standardprocedur i applikationer med hög tillförlitlighet som limning av fordonsinteriör, där en trasig söm är ett garantianspråk.
Att validera en smältfilmsbindning kräver mer än ett subjektivt avskalningstest. Följande tester ger kvantitativa data som kan spåras statistiskt i produktionen.
Smältlimsfilmindustrin svarar på regulatoriskt tryck på engångsplaster och deponiavfall med flera teknikskiften. Biobaserade EVA-filmer, där etenkomponenten härrör från sockerrörsetanol snarare än petroleum, finns nu kommersiellt tillgängliga med egenskaper som är väsentligen identiska med petrokemiska kvaliteter. Ännu viktigare är att utvecklingen av tvättbara, avbindbara självhäftande filmer vinner dragkraft inom textilåtervinning. Dessa filmer binder starkt under plaggets livslängd men är formulerade för att förlora vidhäftning när de utsätts för ett specifikt utlösande tillstånd - ett visst pH, en temperaturökning över normala tvätttemperaturer eller ett kemiskt bad - vilket gör att de bundna skikten kan separeras för återvinning. Europeiska unionens handlingsplan för cirkulär ekonomi är en viktig drivkraft för denna forskning, eftersom bundna textillaminat av flera material för närvarande är icke-återvinningsbara och på väg till deponi eller förbränning.
Värmebeständig laseretikettmaterial: substrat, prestanda och valguide
Syntetiska pappersetiketter för frysta livsmedel: Flexo- och UV-bläckstråleutskrift
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *
